Copyright © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Todos os direitos reservados.
Links Sitemap RSS XML política de Privacidade
À medida que a demanda por produtos de monitoramento descartáveis confiáveis continua a moldar a fabricação de consumíveis médicos, os produtores de eletrodos de ECG estão analisando mais de perto como as etapas individuais de produção funcionam juntas. Os fabricantes precisam cada vez mais de um processo que lide com materiais sensíveis de forma consistente, limite o desperdício evitável e forneça pontos de verificação claros desde os rolos recebidos até os eletrodos acabados.
Para muitas fábricas, a oportunidade mais importante está em conectar o revestimento de hidrogel, a laminação, a colocação de componentes e o corte e vinco de precisão em um fluxo de trabalho coordenado. Quando essas etapas são planejadas como um processo, em vez de ilhas separadas, as equipes de produção podem gerenciar melhor a movimentação de materiais, reduzir o manuseio repetido e identificar mais rapidamente a fonte da variação de qualidade.
Um eletrodo de ECG descartável pode parecer simples quando visto como um item acabado, mas sua estrutura pode envolver diversas camadas funcionais. Dependendo do projeto, estes podem incluir um material de suporte, hidrogel condutor, elementos adesivos, um conector de encaixe ou aba, um revestimento removível e, às vezes, um fio condutor. Cada camada possui suas próprias características de manuseio. Uma incompatibilidade na tensão, alinhamento, revestimento ou ligação em um estágio pode afetar a próxima operação.
Esta é uma das razões pelas quais os fabricantes estão revendo toda a sequência de produção antes de investir em novos equipamentos. UmMáquina de produção de eletrodos de ECG deve ser avaliado não apenas pela sua produção nominal, mas também pela forma como alimenta os materiais, mantém o registo, gere a sucata e permite que os operadores monitorizem as condições do processo.
Para linhas que aplicam hidrogel condutor internamente, o revestimento é uma etapa crítica. O desempenho do revestimento pode ser influenciado pela formulação, viscosidade, condição do substrato, velocidade da linha, temperatura e método de cura. Se o revestimento for irregular ou o material não tiver atingido a condição exigida antes do processamento posterior, as etapas posteriores poderão revelar problemas como bordas inconsistentes, transferência para revestimentos ou variação entre as peças acabadas.
A automação pode ajudar coordenando a velocidade da banda com a unidade de revestimento e a seção de cura, ao mesmo tempo que facilita o registro e a repetição das principais configurações. No entanto, a automação não substitui o desenvolvimento de processos. Os fabricantes ainda precisam estabelecer especificações de materiais adequados, verificar as condições de cura e testar o eletrodo acabado em relação aos requisitos de desempenho pretendidos.
Alguns produtores usam rolos pré-gelificados em vez de revestir o hidrogel na linha. A escolha certa depende da procura esperada, do conhecimento técnico disponível, do fornecimento de matéria-prima, do design do produto e do custo de operação de cada rota. Uma comparação sólida de investimentos deve considerar todo o processo e não apenas o preço de compra de uma unidade de revestimento.
Após o revestimento ou durante o processamento de materiais pré-gelificados, as camadas devem ser reunidas na posição correta. Em um processo manual ou pouco conectado, os operadores podem precisar transferir rolos entre estações, realinhar materiais ou verificar repetidamente as marcas de referência. Esses toques extras podem introduzir variação e desacelerar a linha, principalmente quando um produto tem várias camadas ou uma pequena área ativa.
A orientação integrada do material e a tensão controlada podem ajudar a manter a teia estável enquanto ela passa pelas estações de laminação e colocação de componentes. Sensores, marcas de registro e guias ajustáveis podem suportar um posicionamento mais consistente, mas sua eficácia depende do material e da geometria do produto. Não-tecidos finos, filmes, tecidos condutores e mantas revestidas com gel nem sempre respondem da mesma maneira às mudanças de tensão ou velocidade.
Por esta razão, os fabricantes devem validar a automação utilizando materiais de produção representativos, e não apenas tiragens vazias ou rolos de demonstração. Esses testes também ajudam os engenheiros a definir limites realistas de velocidade, tolerância de alinhamento e tempo de inatividade aceitável.
O corte e vinco dá ao eletrodo seu contorno final e ajuda a definir como as camadas de material se alinham em torno da área ativa. Tanto em arranjos de corte rotativos quanto em outros, o design da ferramenta, a espessura do material, as propriedades do revestimento, a precisão do registro e a remoção de resíduos influenciam o resultado.
O corte mal controlado pode deixar cortes incompletos, revestimentos danificados, bordas irregulares ou resíduos que não são removidos de forma limpa. Esses problemas podem causar interrupções ao longo da linha e aumentar o consumo de material. Portanto, uma máquina de produção de eletrodos de ECG bem configurada precisa ser avaliada tendo em mente a estrutura real do produto e o layout de corte. O número de cavidades, o espaçamento entre as peças, a largura da banda e a direção em que a sucata é removida podem afetar a produção utilizável.
A melhor configuração nem sempre é a velocidade mecânica mais alta. Uma linha que funciona um pouco mais devagar, mas com registro confiável e remoção limpa de resíduos, pode fornecer produtos mais aceitáveis por turno do que uma linha mais rápida que exige paradas e ajustes frequentes. Os fabricantes devem comparar a produção de peças boas, o tempo de troca, a taxa de refugo e as paradas não planejadas juntamente com o valor da velocidade principal.
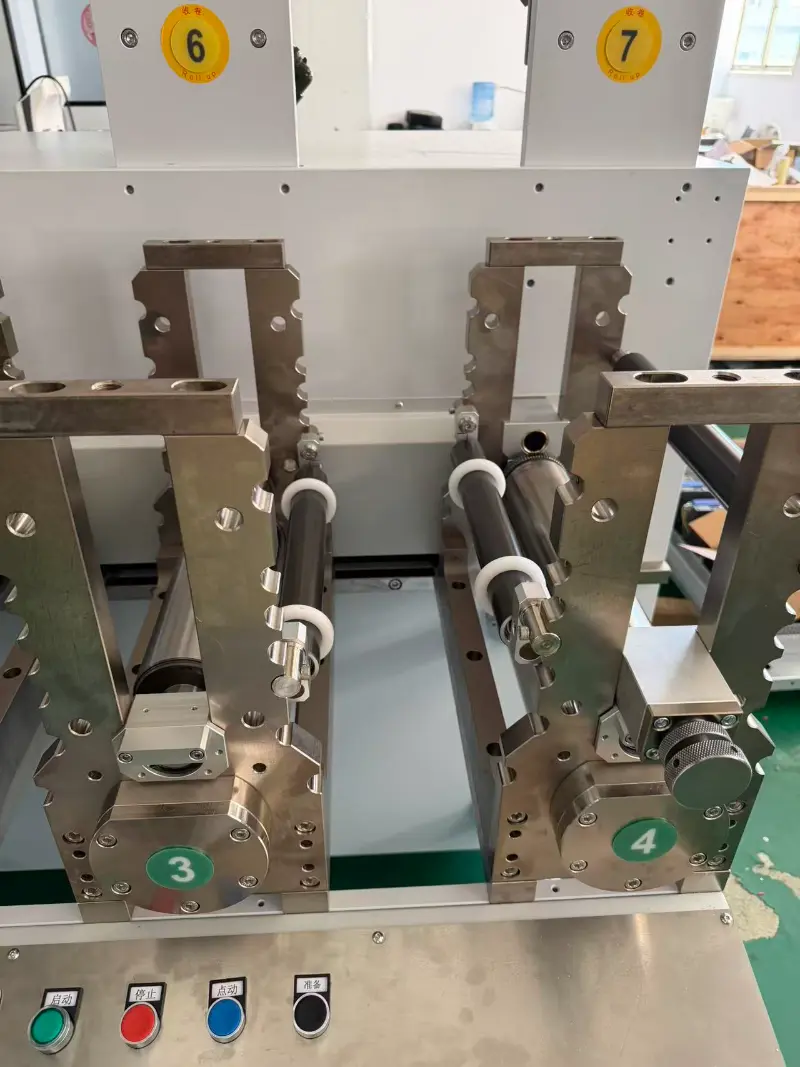
A automação pode tornar as condições do processo mais repetíveis, mas não estabelece que um eletrodo acabado seja seguro ou eficaz por si só. O planejamento da qualidade precisa refletir o uso pretendido do produto, os materiais, o projeto elétrico, as condições de contato com a pele e o prazo de validade declarado. Dependendo do produto, os fabricantes podem precisar avaliar propriedades como desempenho elétrico, adesão, compatibilidade de materiais, consistência dimensional e estabilidade ao longo do tempo.
As verificações em linha podem ajudar a identificar defeitos visíveis, componentes faltantes, erros de posição ou desvios dos limites de processo definidos antes que uma grande quantidade de material seja processada. A amostragem e os testes do produto acabado continuam importantes porque nem todas as características de desempenho podem ser confirmadas por uma câmera ou sensor na linha de produção. Os registros de qualidade também devem vincular lotes de materiais, configurações de máquinas, resultados de inspeção e ações corretivas para que um problema possa ser investigado em vez de meramente detectado.
Uma máquina de produção de eletrodos capaz deve tornar as configurações críticas acessíveis a operadores treinados e apoiar uma abordagem documentada para trocas e tratamento de falhas. O equipamento em si é apenas uma parte do sistema de qualidade; especificações de produtos, procedimentos validados, controles de fornecedores, treinamento de operadores e testes finais continuam essenciais.
Antes de selecionar uma linha, os fabricantes devem definir os designs dos eletrodos a serem produzidos, a produção esperada, as larguras dos rolos, a construção da camada, o tipo de conector e o tempo de troca aceitável. Por exemplo, a colocação do conector, a fixação do fio condutor, a inspeção e os requisitos de embalagem podem variar consideravelmente entre as famílias de produtos.
Uma avaliação prática da máquina deve incluir amostras representativas, especificações de materiais, um fluxo de processo proposto e critérios de aceitação claros para produção experimental. Os compradores devem perguntar como as configurações da receita são armazenadas, como um novo tamanho é introduzido, quais peças de desgaste requerem substituição regular e que suporte está disponível para instalação e treinamento do operador.
Para fabricantes que planejam expandir ou modernizar uma linha, umMáquina de produção de eletrodos de ECG deve ser configurado em torno do produto requerido e verificado com seus materiais reais.
É improvável que a próxima etapa da fabricação de eletrodos de ECG seja definida apenas pela automação. Seu valor virá da forma como os registros de revestimento, manuseio de materiais, laminação, corte, inspeção e produção funcionam juntos. As fábricas que combinam validação realista de processos com equipamentos bem integrados podem tomar decisões mais bem informadas sobre produção, uso de materiais e melhoria de qualidade.
À medida que os requisitos de produção se tornam mais variados, a estratégia de automação mais útil é começar com o produto, mapear o processo, identificar fontes de variação e depois escolher o equipamento que atenda a essas necessidades. Com esta abordagem, os fabricantes podem buscar maior consistência sem presumir que maior velocidade significa automaticamente melhor desempenho de produção.
Copyright © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Todos os direitos reservados.
Links Sitemap RSS XML política de Privacidade